
 English
 简体中文
 Deutsch
 日本語
 한국어
 ไทย
 Русский
 Français


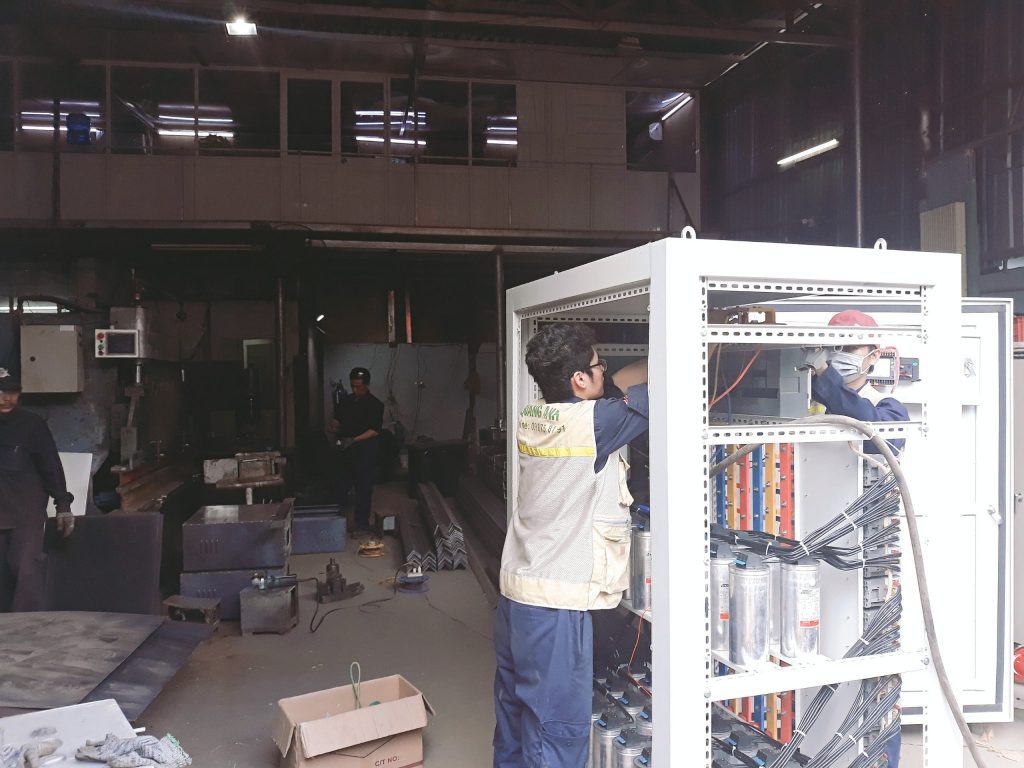
Một dấu sơn trên bulông không chứng minh mối nối đã được siết đúng lực, và một ảnh đầu cốt sau khi ép cũng không chứng minh đúng cỡ khuôn. Với tủ điện căn hộ, hồ sơ có thể truy xuất phải nối được bốn dữ liệu: mã mối nối, tài liệu quy định, dụng cụ đã dùng và người thực hiện/kiểm tra. Nếu thiếu một mắt xích, đội nghiệm thu không nên suy đoán trị số lực siết hoặc chất lượng ép cos từ hình thức bên ngoài.
Bài viết trình bày một quy trình giả định cho DB/tủ tầng của hệ thống điện chung cư. Đây không phải hướng dẫn thao tác trên thiết bị đang mang điện và không cung cấp bảng lực siết chung. Trị số thực tế chỉ được lấy từ tài liệu của đúng hãng, đúng model, đúng cỡ đầu nối và hồ sơ dự án đã duyệt. Công việc phải do người có thẩm quyền thực hiện trong điều kiện cô lập nguồn, kiểm soát đóng điện lại và xác nhận hết điện theo quy trình an toàn áp dụng.
1. Kết quả cần đạt trước đóng điện là gì?
Mục tiêu không phải tạo càng nhiều ảnh càng tốt. Mục tiêu là để một người kiểm tra độc lập có thể trả lời: mối nối nào đã được xử lý, yêu cầu nào áp dụng, dụng cụ nào tạo ra kết quả, dụng cụ còn hiệu lực kiểm soát đo lường hay không, ai thao tác, ai witness, khi nào hoàn thành và có phát sinh tháo lắp lại sau đó hay không.
Với một tủ DB căn hộ hoặc tủ điện tầng, hồ sơ nên bao phủ ít nhất đầu vào nguồn, thanh cái hoặc block phân phối, CB nhánh, thanh PE/N, đầu cốt cáp lực và các dây điều khiển quan trọng. Phạm vi phải được khóa trên SLD, panel schedule và bản vẽ shop drawing cùng revision. Một terminal đã được siết rồi nhưng sau đó tháo dây để xử lý tuyến cáp phải quay lại trạng thái “chưa hoàn tất”; dấu sơn cũ không được dùng thay cho bản ghi tái kiểm tra.
| Câu hỏi nghiệm thu | Bằng chứng phù hợp | Dấu hiệu chưa đủ |
|---|---|---|
| Yêu cầu lực siết lấy ở đâu? | Datasheet/manual đúng model, terminal và cấu hình dây; revision được duyệt | Bảng lực siết truyền miệng hoặc trị số của model khác |
| Dụng cụ nào đã dùng? | Mã tài sản, dải làm việc phù hợp, hồ sơ kiểm soát đo lường còn hiệu lực | Ảnh một máy siết không thấy ID hoặc tình trạng kiểm soát |
| Đầu cốt có đúng hệ không? | Mã cáp, vật liệu, tiết diện, mã cos, khuôn và hướng dẫn hãng tương thích | Chỉ nhìn vết ép rồi kết luận đạt |
| Có bị can thiệp sau nghiệm thu? | Revision log, tem trạng thái, rework/NCR và bản ghi tái kiểm | Dấu sơn còn nguyên nhưng dây đã được tháo ở đầu kia |
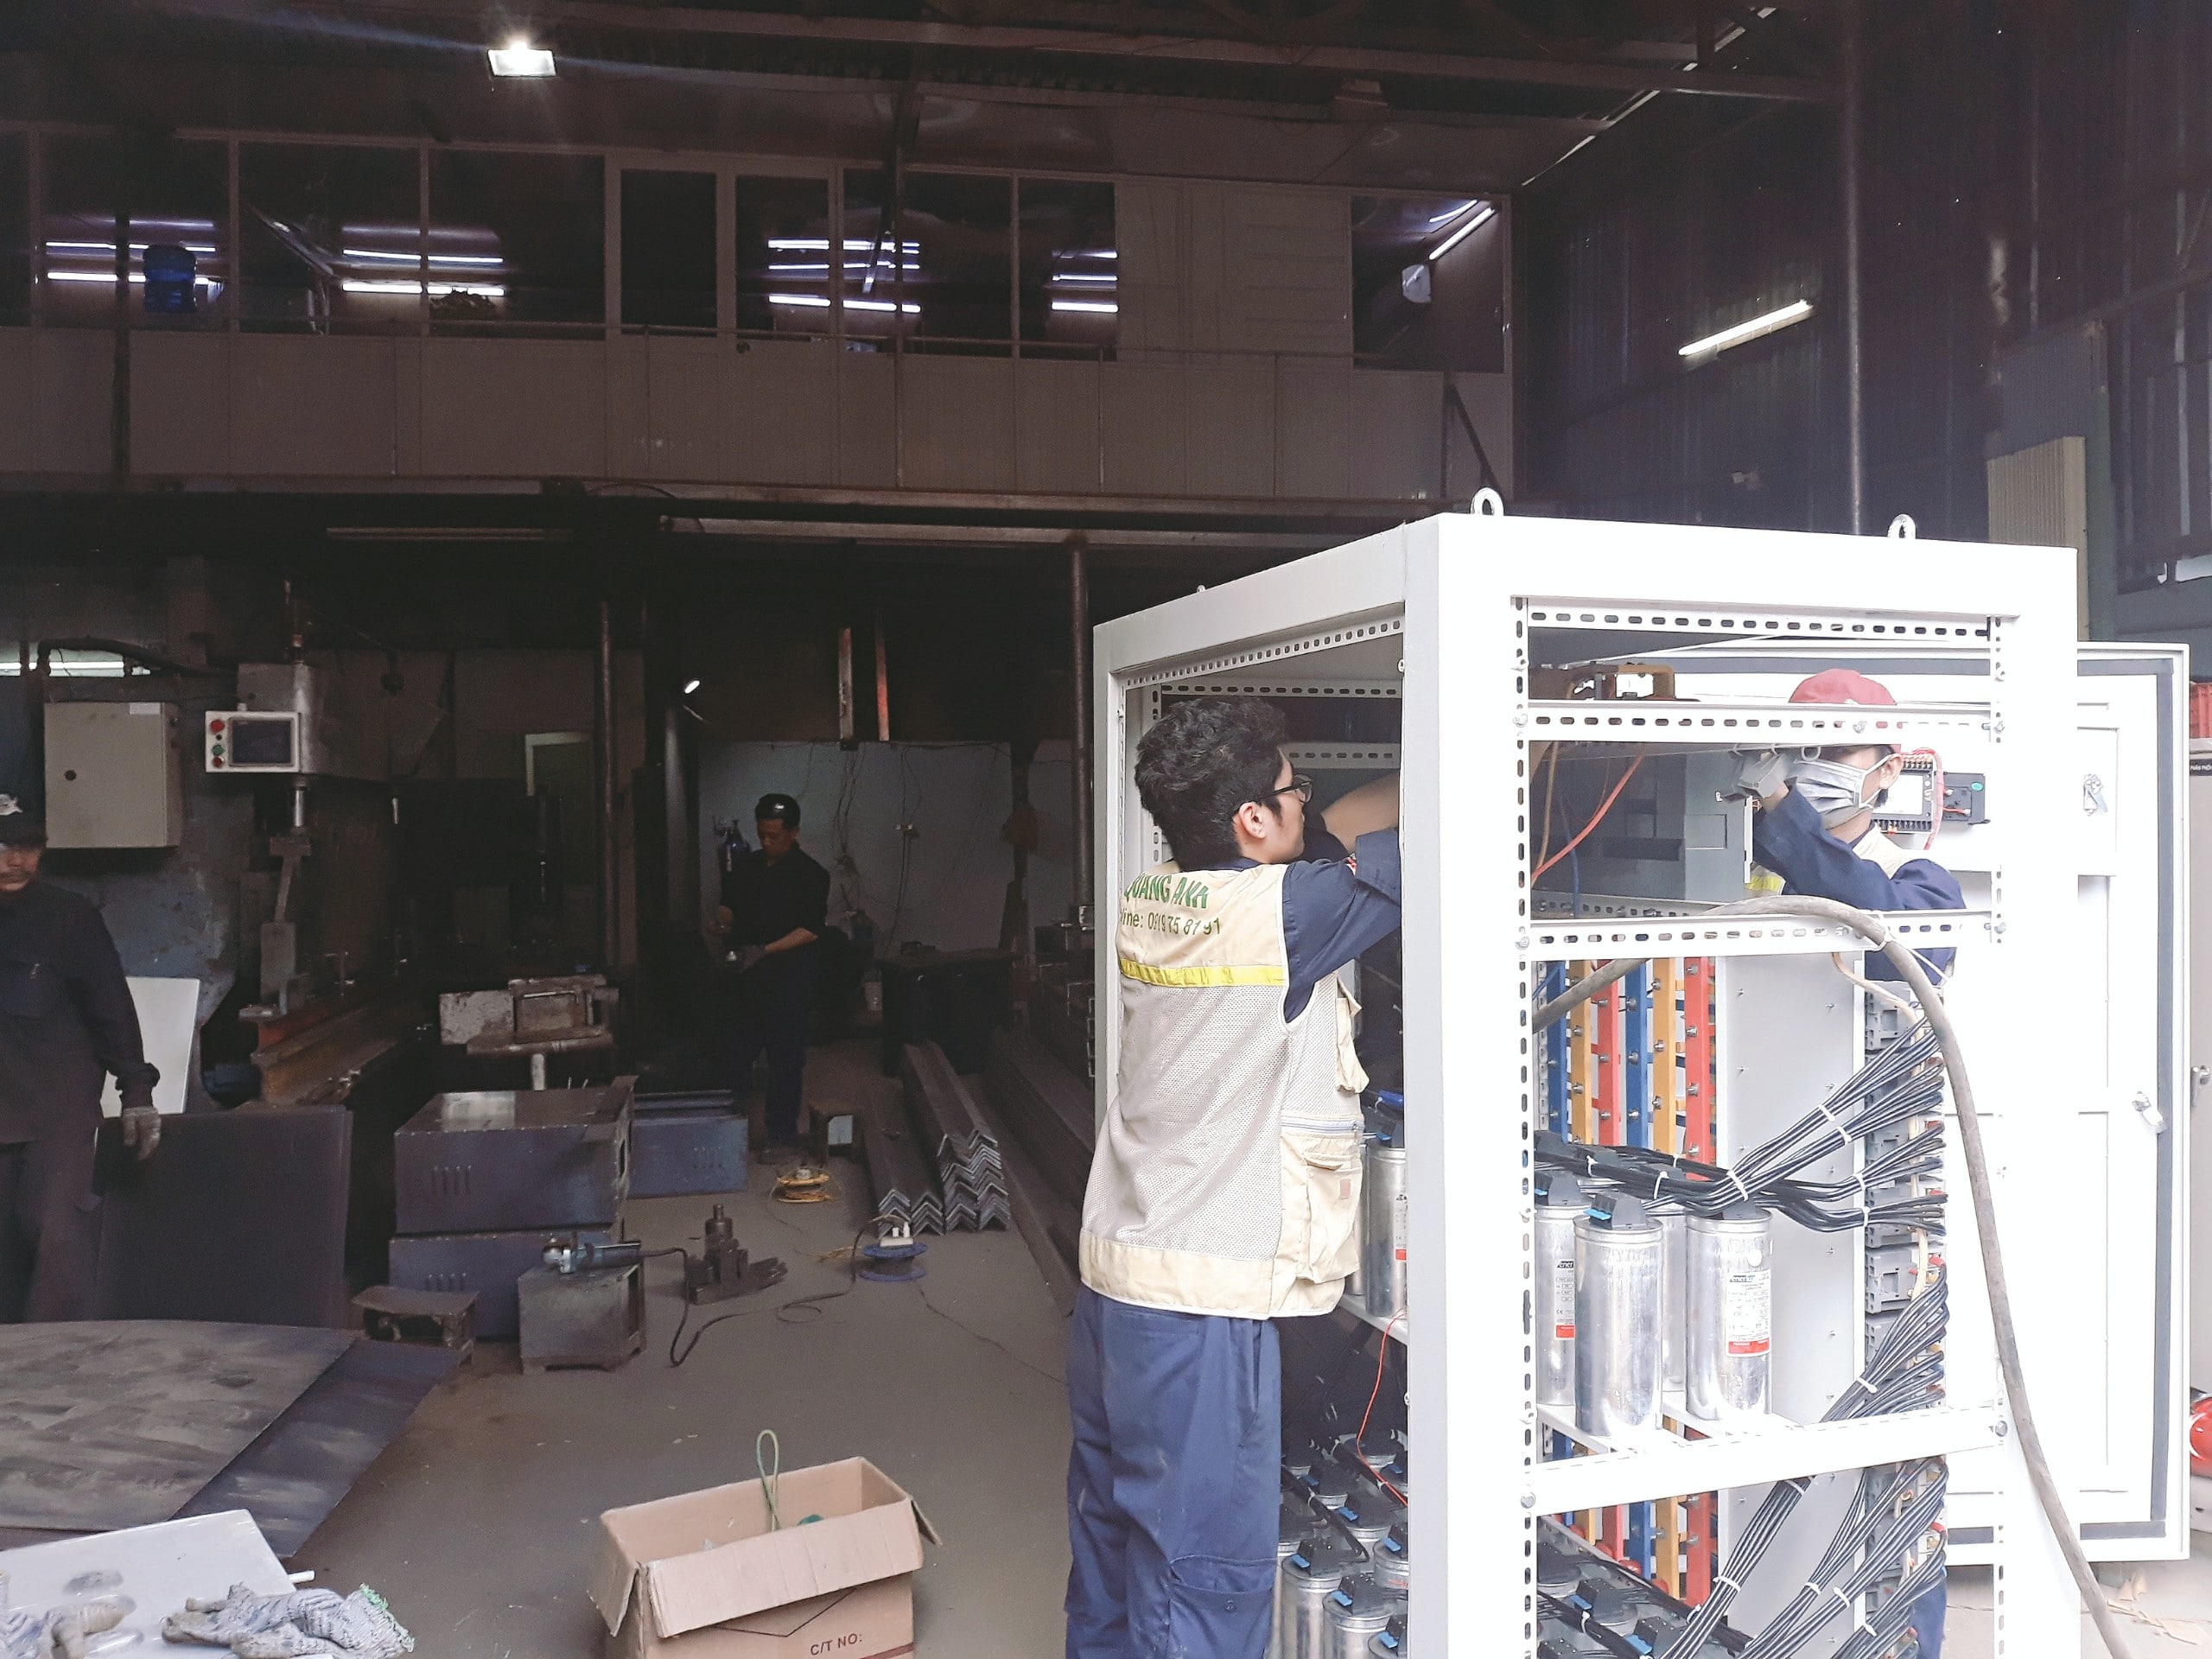
2. Vì sao dấu sơn và ảnh chụp chưa đủ?
Dấu sơn hữu ích để nhận biết nhanh một vị trí đã đi qua bước kiểm tra, hoặc phát hiện tương đối việc xoay lệch sau đó. Nhưng dấu sơn không ghi được trị số đặt, không chứng minh dụng cụ đã phát tín hiệu hoàn thành, không cho biết ren có bẩn hay bôi trơn khác với điều kiện hướng dẫn, và không chỉ ra ai đã kiểm tra. Vì vậy dấu sơn là một chỉ báo trạng thái, không phải phép đo.
Tương tự, ảnh đầu cốt cho thấy vị trí, màu ống co nhiệt, nhãn cáp hoặc hình dạng bề ngoài. Ảnh thường không xác nhận được mã khuôn, profile khuôn, số lần ép, chiều dài tuốt, tình trạng sợi dẫn, vật liệu đồng/nhôm hay việc bề mặt tiếp xúc đã được chuẩn bị đúng hướng dẫn. Muốn truy xuất cần ghép ảnh với bản ghi máy ép/khuôn và vật tư thực tế.
Không nên “kiểm tra lại” một mối nối đã hoàn tất bằng cách tiếp tục kéo cờ lê cho đến khi nó chuyển động. Hành động này có thể làm thay đổi trạng thái mối nối và không tái tạo điều kiện ban đầu. Phương pháp kiểm tra, nếu dự án yêu cầu, phải được chốt trong ITP và hướng dẫn của nhà sản xuất trước khi thi công, không được tự phát minh sau khi tủ đã lắp xong.
3. Bộ dữ liệu truy xuất tối thiểu
Mỗi record nên có khóa duy nhất, ví dụ theo cấu trúc DB-F12-IN-A hoặc DB-A1203-QF07-L. Tên khóa phải khớp SLD/panel schedule. Không nên dùng tên tệp ảnh như “IMG cuối” vì khi đổi revision, đội QA không biết ảnh thuộc terminal nào.
- Định danh: tủ, ngăn, thiết bị, cực/terminal, pha, mã cáp và đầu cốt.
- Cơ sở kỹ thuật: tài liệu hãng đúng model, mã tài liệu, revision, trang/mục và điều kiện áp dụng; bản vẽ/submittal được duyệt.
- Vật tư: hãng/mã cos hoặc ferrule, vật liệu, tiết diện dây, phụ kiện đi kèm và lô nếu kế hoạch chất lượng yêu cầu.
- Dụng cụ: ID cờ lê/máy siết hoặc máy ép, ID khuôn, dải làm việc, tình trạng pin nếu ảnh hưởng chức năng và hồ sơ kiểm soát đo lường.
- Thực hiện: người thao tác, ngày giờ, trạng thái LOTO, kết quả, ảnh trước/sau khi phù hợp.
- Kiểm tra: người witness/approve, ITP point, punch/NCR, xử lý sửa lại và lần tái kiểm.
Dữ liệu số không thay thế chữ ký trách nhiệm. Ngược lại, chữ ký tổng trên một trang không thay thế việc định danh từng mối nối quan trọng. Thiết kế biểu mẫu nên cân bằng: đủ chi tiết để truy vết nhưng không bắt đội thi công nhập lặp những trường đã có thể lấy từ danh mục thiết bị hoặc QR của tủ.
4. Quy trình siết mối nối có kiểm soát
- Khóa đầu vào. Xác nhận thiết bị, terminal, loại conductor, số lượng dây trên một cực và phụ kiện đúng với hướng dẫn hãng. Nếu terminal không cho phép hai dây, không được giải quyết bằng cách “siết chặt hơn”.
- Kiểm tra bề mặt và lắp cơ khí. Kiểm tra ren, washer, thanh cái, bề mặt tiếp xúc, bán kính uốn và lực cơ do tuyến cáp. Không để trọng lượng cáp kéo lệch terminal.
- Xác nhận trị số có nguồn. Trị số lực siết phải đi kèm mã tài liệu đúng model/revision. Khi tài liệu chưa rõ, record giữ HOLD và gửi RFI; không mượn trị số của thiết bị có hình dáng tương tự.
- Kiểm tra dụng cụ. Đối chiếu ID, dải phù hợp và tình trạng kiểm soát. Nếu dụng cụ rơi, quá tải hoặc báo lỗi, dừng công việc theo quy trình chất lượng và đánh giá các mối nối chịu ảnh hưởng.
- Thực hiện một chiều theo sequence. Người thao tác áp dụng kỹ thuật mà hãng/dự án quy định. Với nhiều bulông trên cùng thanh nối, trình tự phải được phê duyệt để hạn chế lệch mặt tiếp xúc.
- Ghi record ngay tại điểm làm việc. Không ghi hàng loạt vào cuối ca theo trí nhớ. Ảnh phải cho thấy ID vị trí khi cần, nhưng không chụp thông tin khách hàng hoặc dữ liệu riêng không được phép công bố.
- Witness và khóa trạng thái. Sau khi đạt, gắn chỉ báo trạng thái theo ITP. Mọi tháo lắp sau đó làm mất hiệu lực record và phải tái kiểm.
Máy siết điện tử có thể lưu timestamp, tool ID, target/result và trạng thái OK/NOK. Nhưng file log chỉ có giá trị khi mapping được với terminal thật. Một file chứa hàng trăm dòng “OK” không có mã vị trí vẫn là dữ liệu khó dùng. Cần kiểm tra đồng hồ của dụng cụ, múi giờ, thứ tự upload và cơ chế tránh sửa file sau khi xuất.
5. Quy trình ép cos: quản lý cả hệ cáp–cos–khuôn–máy
Chất lượng đầu cốt không đến từ riêng máy ép. Nó là kết quả của một hệ tương thích gồm conductor, vật liệu/tiết diện, đầu cốt, khuôn, profile ép, vị trí/số lần ép và tình trạng dụng cụ. Vì vậy “máy đủ lực” không cứu được đầu cốt sai cỡ hoặc khuôn sai mã.
- Đối chiếu cable schedule, markings thực tế và approved material trước khi tuốt.
- Kiểm tra chiều dài tuốt theo hướng dẫn của hệ đầu cốt; không làm xước hoặc cắt mất sợi dẫn.
- Xác nhận mã cos và mã khuôn bằng bảng của đúng nhà sản xuất. Nếu phối trộn khác hãng, phải có bằng chứng tương thích được chấp thuận.
- Đưa conductor vào hết chiều sâu quan sát được theo cấu tạo; định hướng lòng cos và vị trí bắt đầu ép theo hướng dẫn.
- Hoàn tất chu kỳ ép; không dừng nửa chừng hoặc ép bù bằng khuôn khác để che lỗi.
- Kiểm tra hình dạng, marking khuôn, ba via/nứt, lộ sợi, khe hở bất thường và khả năng lắp vào terminal. Yêu cầu kéo thử hoặc cắt mẫu chỉ thực hiện theo kế hoạch kiểm soát đã duyệt.
- Gắn nhãn, ống co nhiệt khi có, bảo vệ đầu cốt khỏi ẩm/bẩn và ghi record tool–die–lug–cable.
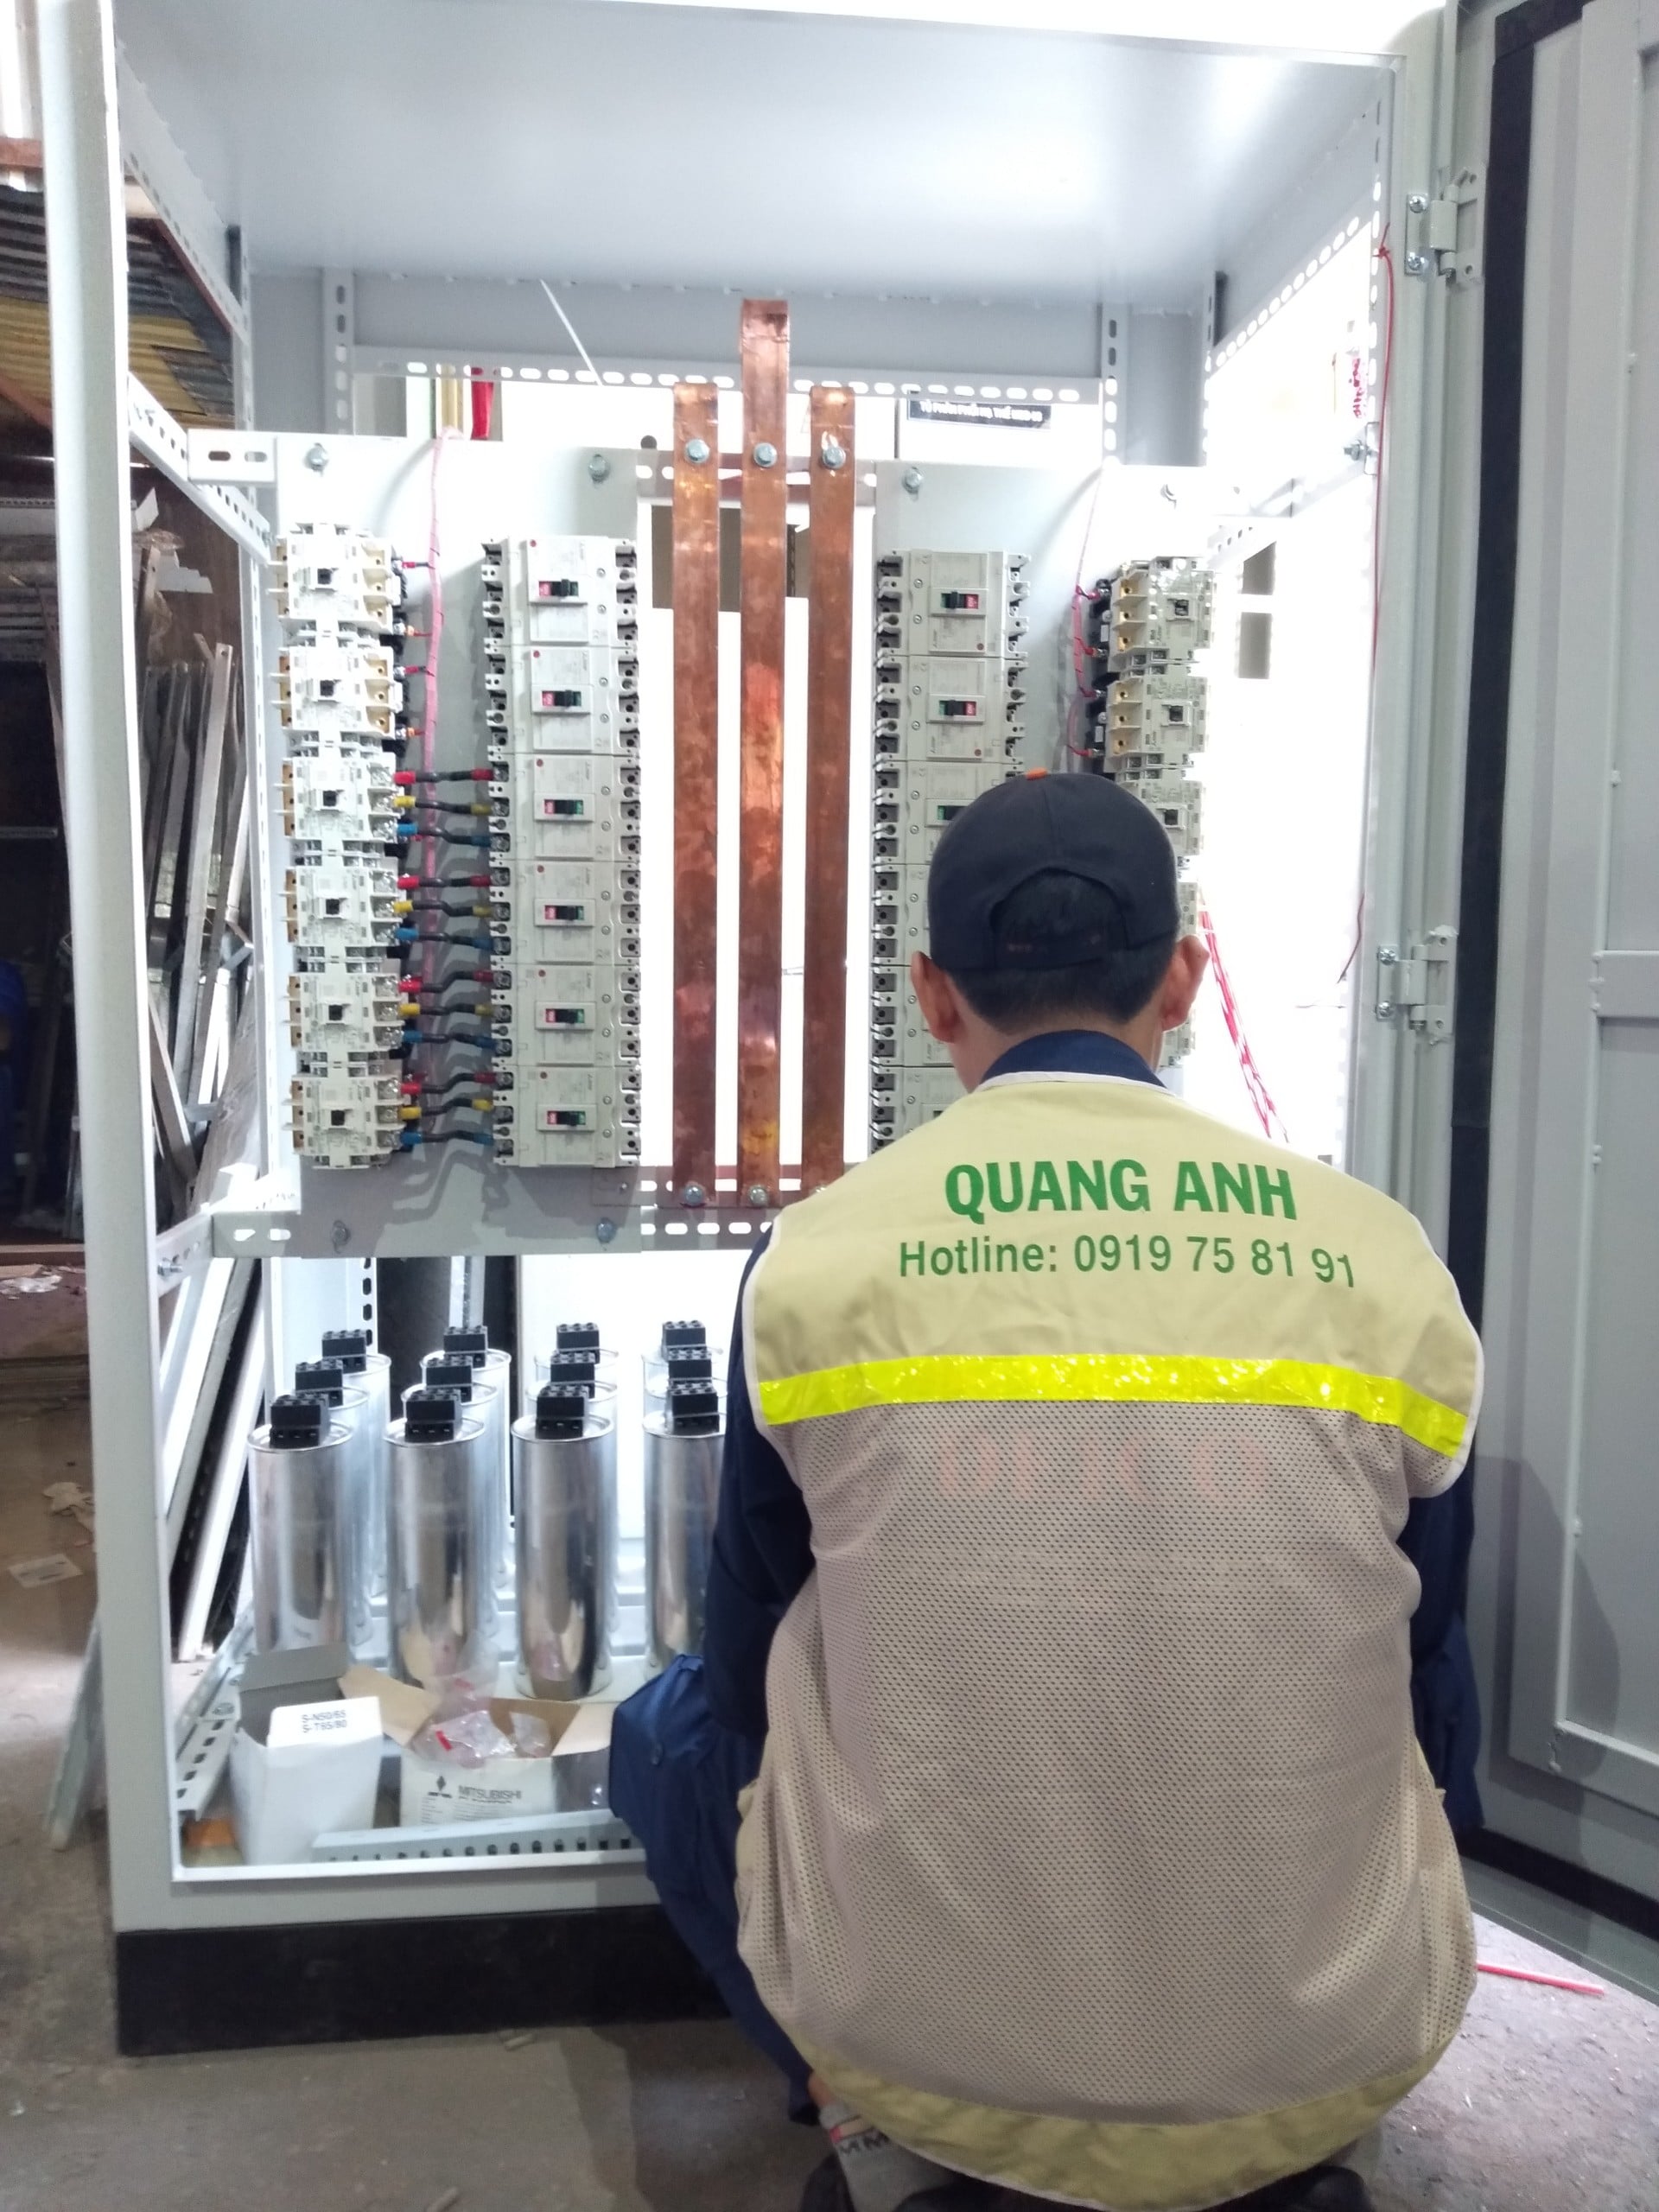
6. ITP nên đặt hold point và witness point ở đâu?
| Giai đoạn | Điểm kiểm soát | Record |
|---|---|---|
| Trước gia công | Hold khi thiếu submittal, bảng tương thích hoặc tài liệu terminal đúng model | Approved material, datasheet/manual, RFI closure |
| First-off | Witness mối nối và đầu cốt mẫu đầu tiên cho mỗi hệ vật tư–dụng cụ | First-off inspection, tool/die ID, ảnh định danh |
| Sản xuất/lắp đặt | Kiểm tra theo ITP; không tự đặt tỷ lệ lấy mẫu | Torque/crimp log, checklist, NCR/rework |
| Trước đóng nắp | Hold khi còn terminal chưa trace, nhãn sai hoặc cáp tạo lực cơ | Panel walkdown, punch list đóng |
| Trước đóng điện | Hold nếu LOTO, PE, cách điện, settings hoặc hồ sơ chưa đạt | Pre-energization package và permit |
| Sau vận hành | Theo dõi nhiệt/điện theo kế hoạch, không thay nghiệm thu ban đầu | Trend, thermography có điều kiện tải, corrective action |
Tỷ lệ kiểm tra phải đến từ ITP/phạm vi hợp đồng và đánh giá rủi ro; bài viết không áp đặt một phần trăm chung. Các mối nối nguồn, PE, neutral và mạch an toàn có thể cần mức kiểm soát khác mạch phụ trợ. Nếu QA phát hiện sai khuôn hoặc dụng cụ hết hạn kiểm soát, phạm vi ảnh hưởng phải được xác định theo thời gian, tool ID, ca làm việc và vật tư, thay vì sửa riêng một điểm nhìn thấy.
7. An toàn: LOTO và xác nhận hết điện đứng trước mọi record
Siết, tháo hoặc kiểm tra terminal trong tủ đang mang điện có thể tạo nguy cơ điện giật, hồ quang và ngắn mạch. Quy trình phải ưu tiên cô lập, khóa/treo thẻ, xác định tất cả nguồn có thể cấp ngược, kiểm tra thiết bị thử trước–sau, xác nhận hết điện và kiểm soát khu vực. Chỉ người được phân công và có năng lực mới thực hiện công việc điện.
QCVN 25:2025/BCT điều chỉnh an toàn điện trong các hoạt động liên quan theo phạm vi của quy chuẩn; hồ sơ dự án phải đối chiếu văn bản chính thức và điều khoản chuyển tiếp áp dụng. Với thiết kế hệ thống điện nhà ở và nhà công cộng, cần kiểm tra thêm QCVN 12:2014/BXD và các tiêu chuẩn/hồ sơ hợp đồng được lựa chọn. Không dùng một văn bản an toàn thao tác để thay cho toàn bộ cơ sở thiết kế PE, RCD, khả năng cắt hoặc phối hợp bảo vệ.
Không “tranh thủ” siết thêm khi tủ đã đóng điện chỉ vì camera nhiệt cho thấy một điểm nóng. Nhiệt độ bất thường cần được đánh giá theo tải, môi trường, độ phát xạ, góc đo và lịch sử; sau đó lập kế hoạch cô lập và kiểm tra có kiểm soát. Thermography là công cụ sàng lọc, không chứng minh một trị số lực siết.
8. QR, BIM và dữ liệu số dùng thế nào cho đúng?
Mỗi tủ có thể gắn QR dẫn đến một hồ sơ có kiểm soát: SLD, panel schedule, material submittal, torque/crimp register, test sheet và punch list. Không nên để QR trỏ tới thư mục công khai chứa dữ liệu dự án riêng. Quyền truy cập, versioning và thời hạn lưu giữ phải theo hệ thống quản lý tài liệu của chủ đầu tư/tổng thầu.
Trong BIM hoặc CDE, mã asset phải thống nhất từ model tới bản vẽ và record hiện trường. Khi kỹ sư đổi model CB, hệ thống nên tạo cảnh báo để kiểm lại terminal data, lực siết, phụ kiện và không gian đấu nối. AI có thể phát hiện bản ghi thiếu tool ID, revision không khớp hoặc ảnh bị dùng lặp cho hai terminal; AI không được tự sinh trị số lực siết hay phán quyết “đạt” khi thiếu dữ liệu hãng.
Một cấu trúc dữ liệu gọn có thể gồm: asset_id, connection_id, document_ref, tool_id, die_id, operator, checked_at, result, rework_ref và evidence_uri. Trường nào không áp dụng phải có lý do; không điền số giả để làm biểu mẫu trông đầy đủ.
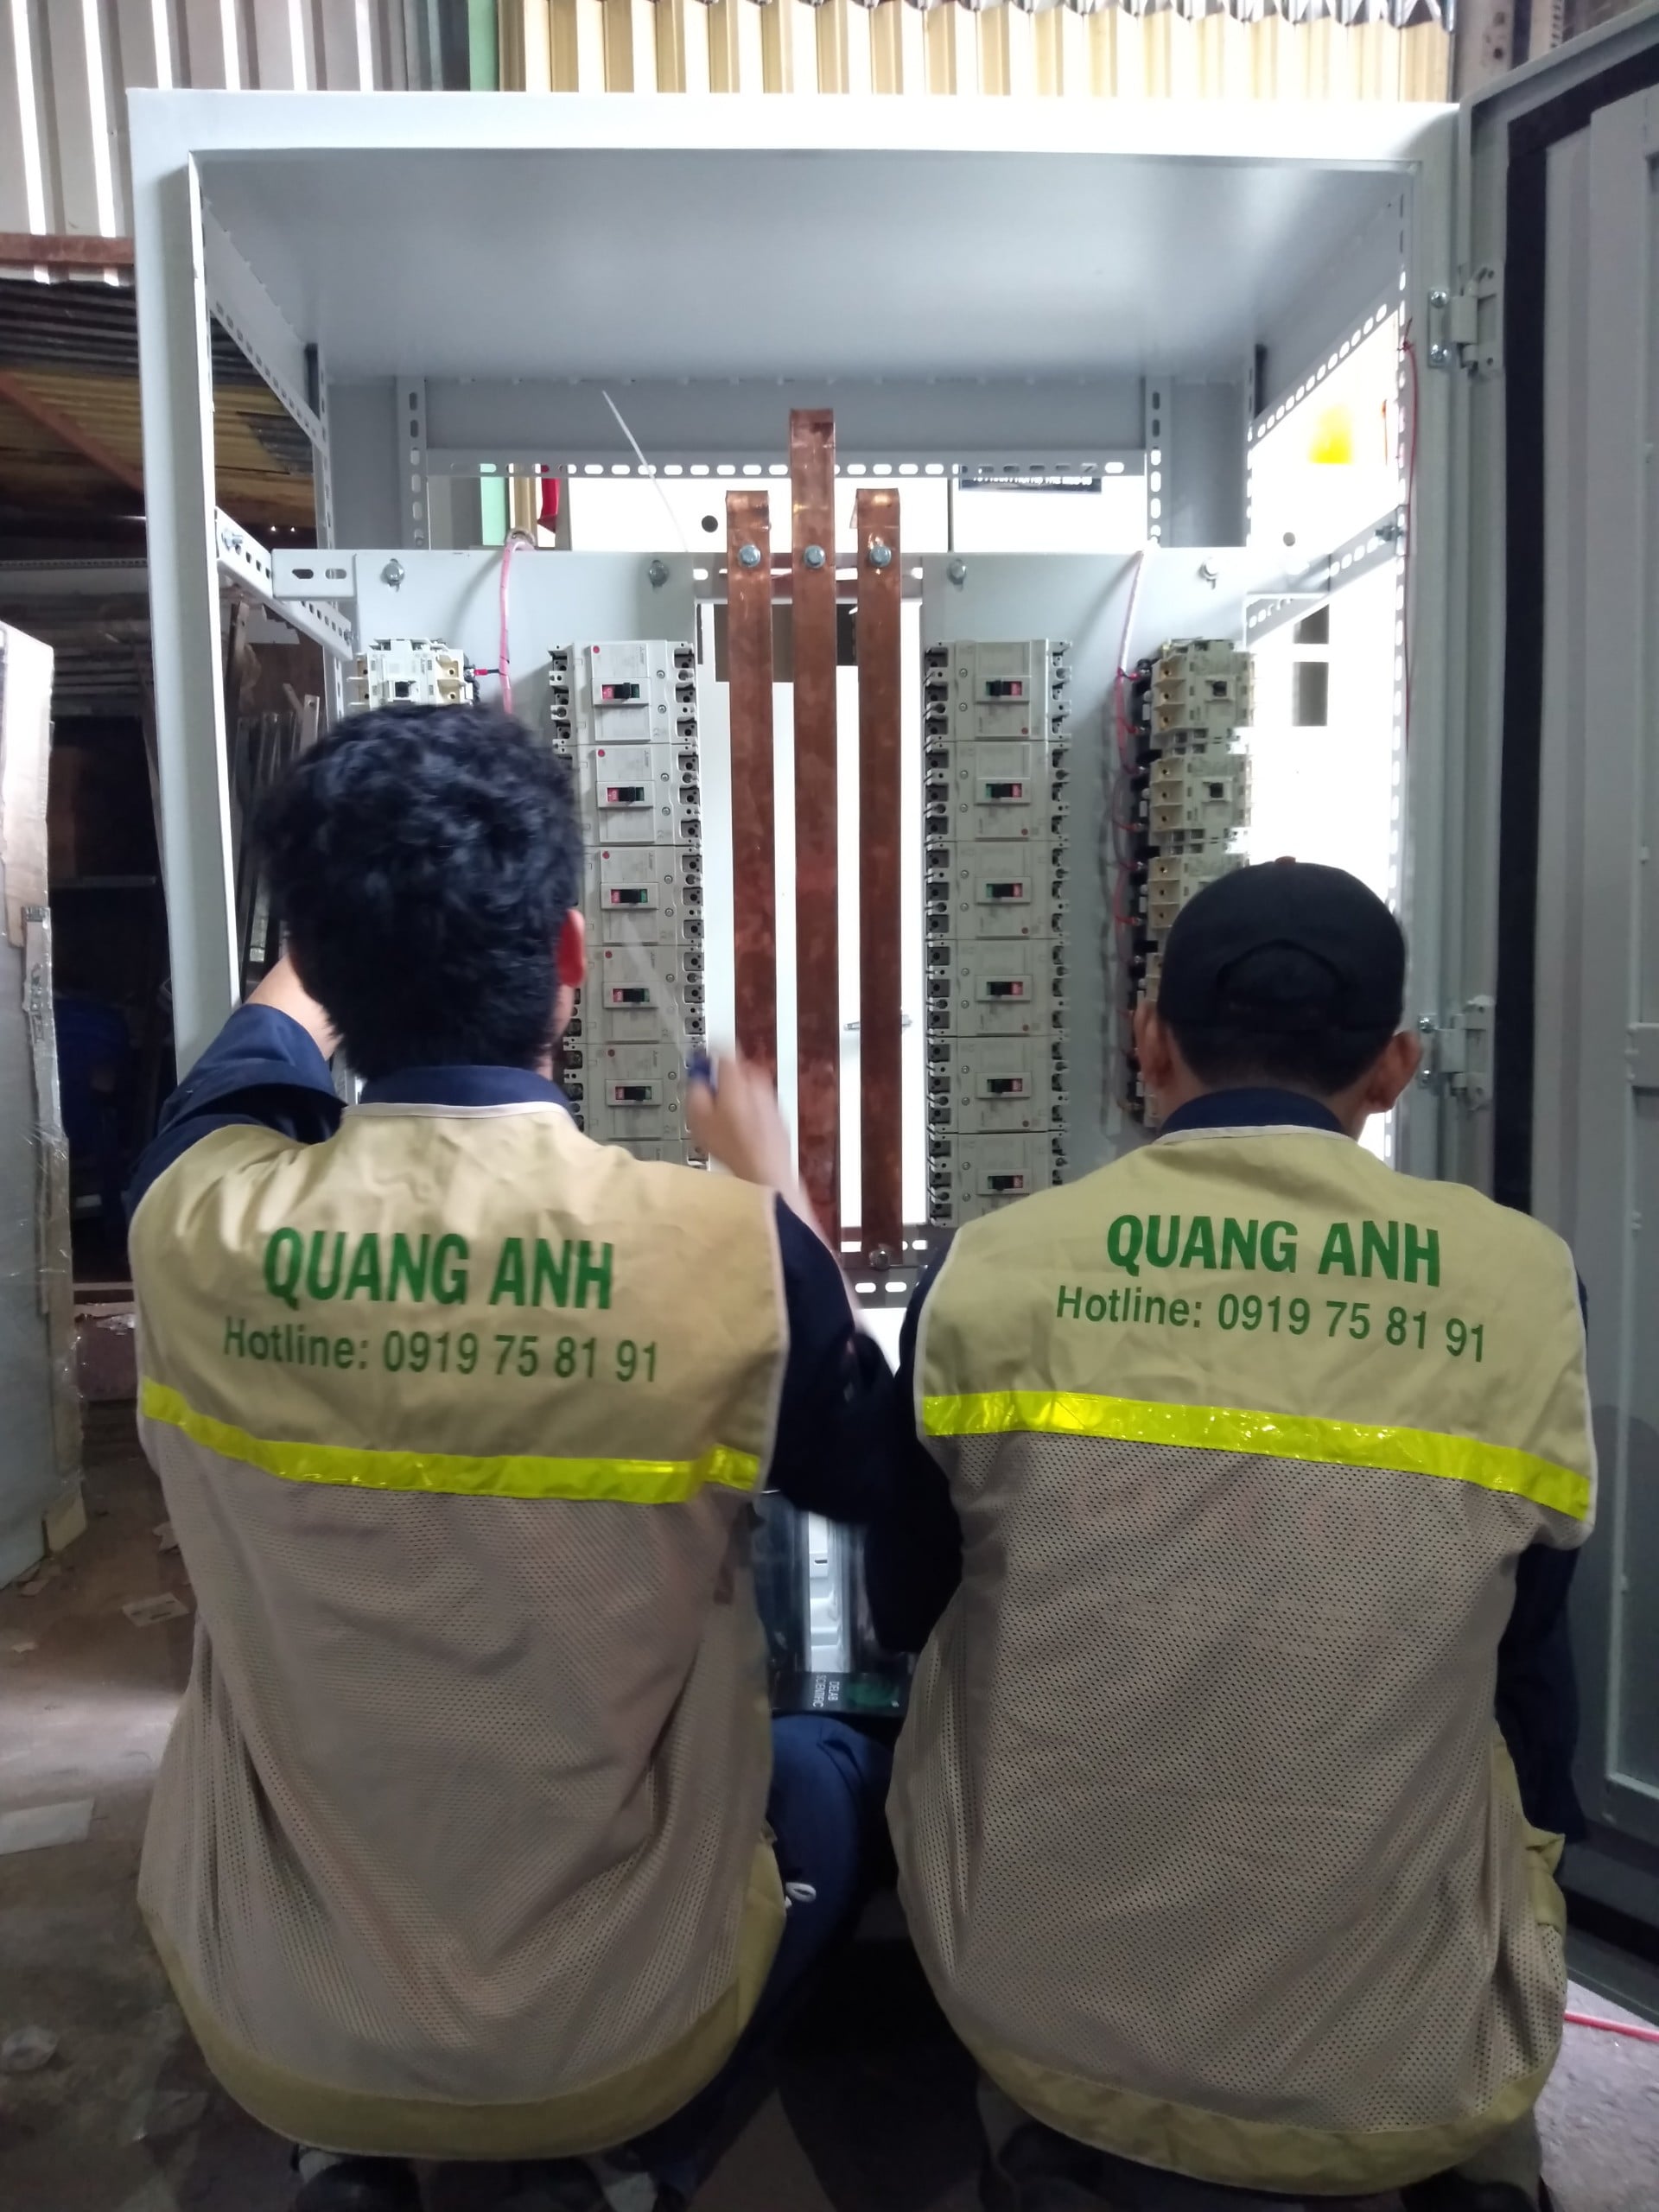
9. Commissioning và bàn giao cần nối với record thế nào?
Pre-energization package nên liên kết torque/crimp register với kiểm tra liên tục PE, cách điện, phân pha, nhãn mạch, settings bảo vệ và trạng thái punch. Không được coi record cơ khí là đủ điều kiện đóng điện nếu sơ đồ nối đất hoặc bảo vệ chưa được xác nhận.
Sau khi energize, đội vận hành có thể so sánh dòng từng pha, dòng neutral, tải thực và nhiệt độ mối nối theo điều kiện được phê duyệt. Nếu tải chưa đủ đại diện, biên bản phải ghi rõ giới hạn; một ảnh nhiệt khi tải thấp không đóng hồ sơ cho mọi chế độ. Khi phát hiện bất thường, asset ID giúp truy về tool, ca làm việc, lô vật tư và các mối nối tương tự để mở rộng điều tra.
Hồ sơ bàn giao nên phân biệt “as-built được duyệt”, “record thi công”, “kết quả thử” và “dữ liệu vận hành ban đầu”. Chủ đầu tư cần file ở định dạng có thể tìm kiếm, danh mục revision và quy tắc sửa đổi. Xem thêm checklist hồ sơ bàn giao hệ thống điện, quy trình nghiệm thu và đóng điện, năng lực xưởng sản xuất tủ điện và khung phạm vi thi công MEP.
10. Checklist quyết định READY hay HOLD
- Mỗi terminal/đầu cốt quan trọng có ID khớp SLD và panel schedule chưa?
- Tài liệu lực siết có đúng hãng, model, terminal, conductor và revision không?
- Có trị số nào được chép từ model tương tự hoặc “kinh nghiệm” mà chưa xác minh không?
- Tool ID và die ID có đọc được, trạng thái kiểm soát có phù hợp thời điểm thao tác không?
- Cáp, cos, khuôn và máy ép có bằng chứng tương thích không?
- Record có người thao tác, người kiểm tra, ngày giờ và ITP point không?
- Có mối nối nào bị tháo sau khi đánh dấu nhưng chưa tái kiểm không?
- LOTO, xác nhận hết điện và kiểm soát nguồn cấp ngược đã được thực hiện chưa?
- Ảnh có gắn đúng ID vị trí và không chứa dữ liệu/nhãn hiệu bên thứ ba không được phép không?
- NCR/rework đã xác định phạm vi ảnh hưởng, xử lý và tái nghiệm thu chưa?
- PE, cách điện, settings, nhãn mạch và punch list đã đóng trước energization chưa?
- Dữ liệu vận hành sau đóng điện có ghi điều kiện tải và giới hạn suy luận không?
Kết luận: một quy trình tốt không cố biến ảnh hoặc dấu sơn thành “chứng chỉ chất lượng”. Nó tạo chuỗi bằng chứng từ yêu cầu của đúng thiết bị đến vật tư, dụng cụ, thao tác, witness và kết quả vận hành. Nếu thiếu tài liệu đúng model, tool/die ID, điều kiện an toàn hoặc record tái kiểm sau tháo lắp, quyết định phù hợp là HOLD và mở RFI/NCR, không điền bù một trị số để kịp đóng điện.
Nguồn và giới hạn áp dụng
- Văn bản chính thức liên quan QCVN 25:2025/BCT — cần đối chiếu phạm vi, ngày hiệu lực và điều khoản chuyển tiếp.
- QCVN 12:2014/BXD trên cơ sở dữ liệu văn bản — kiểm tra phạm vi nhà ở và công trình công cộng.
- Tài liệu hãng của đúng CB/terminal, đầu cốt, khuôn và dụng cụ là nguồn bắt buộc cho trị số/thao tác cụ thể; bài viết không thay thế manual, hồ sơ thiết kế, ITP hay đánh giá rủi ro được phê duyệt.